

অ্যানোডাইজড অ্যালুমিনিয়াম এক্সট্রুশন: প্রকার, বেধের গ্রেড এবং খাদ পছন্দ
দুটি এক্সট্রুশন রান একই শিফটে একই ডাই ছেড়ে যায়। একটি সমান শ্যাম্পেন টোন সহ অ্যানোডাইজিং লাইন থেকে ফিরে আসে; অন্যটি একটি মুখের উপর দুধালো এবং ওয়েল্ড লাইন বরাবর গাঢ় ফিরে আসে। অ্যানোডাইজার সাধারণত দোষ নেয়, তবে কারণটি প্রায়শই আপস্ট্রিম হয়: অ্যালয় কেমিস্ট্রি, কোঞ্চ রেট, ডাই কন্ডিশন বা প্রোফাইলগুলি যেভাবে র্যাকে বসেছিল।
সংক্ষিপ্ত উত্তর প্রথম: অ্যানোডাইজড অ্যালুমিনিয়াম এক্সট্রুশনগুলি প্রলিপ্ত ধাতু নয়। অ্যানোডাইজিং একটি প্রোফাইলের বাইরের ত্বককে অ্যালুমিনিয়াম থেকে উত্থিত অ্যালুমিনিয়াম অক্সাইড স্তরে রূপান্তরিত করে, যার কারণে ফিনিস চিপিং প্রতিরোধ করে, বাইরের রঙ ধরে রাখে এবং পরিধানের জন্য রঙ্গিন, সিল বা শক্ত করা যেতে পারে। ব্যাচ জুড়ে ফলাফলটি স্থির রাখা নির্ভর করে র্যাকগুলি ট্যাঙ্কে প্রবেশ করার অনেক আগে নেওয়া সিদ্ধান্তের উপর।
অ্যানোডাইজিং একটি এক্সট্রুডেড প্রোফাইলে কী করে
ট্যাঙ্কের ভিতরে, এক্সট্রুশন একটি পাতলা অ্যাসিড ইলেক্ট্রোলাইটে অ্যানোডে পরিণত হয়। প্রত্যক্ষ কারেন্ট অক্সিজেনকে পৃষ্ঠে নিয়ে যায়, যেখানে এটি অ্যালুমিনিয়ামের সাথে অ্যালুমিনিয়াম অক্সাইড তৈরি করে। স্তরটি মূল পৃষ্ঠ থেকে ধাতুতে এবং বাইরের দিকে বৃদ্ধি পায়, তাই একটি সমাপ্ত প্রোফাইল প্রতিটি মুখের আবরণের পুরুত্বের একটি ভগ্নাংশ দ্বারা কাঁচা এক্সট্রুশনের চেয়ে বড় পরিমাপ করে। একটি 20 মাইক্রন আবরণ প্রতি পাশে মোটামুটি 8 থেকে 10 মাইক্রন যোগ করতে পারে, একটি প্রেস ফিট বা একটি স্লাইডিং জয়েন্টের ক্ষেত্রে যথেষ্ট।
দুটি কাঠামোগত বিবরণ অন্য সবকিছু চালিত. যেমন-গঠিত অক্সাইড ছিদ্রযুক্ত, এবং সেই মাইক্রোস্কোপিক ছিদ্রগুলি শ্যাম্পেন, ব্রোঞ্জ, কালো বা একটি কাস্টম রঙ তৈরি করতে জৈব রঞ্জক গ্রহণ করে। তারপর ছিদ্র বন্ধ করতে হবে। গরম ডিওনাইজড জল, নিকেল অ্যাসিটেট বা ঠান্ডা নিকেল-ফ্লোরাইড সিস্টেমে সিল করা ডাইকে লক করে দেয় এবং ক্ষয় কার্যক্ষমতা পুনরুদ্ধার করে। খারাপ সিলিং পরে দেখা যায়: ল্যাবে লবণ স্প্রে পরীক্ষা পাস করা একটি প্রোফাইল বাইরের সিজনে বিবর্ণ হয়ে যেতে পারে।
কেন অ্যানোডাইজড প্রোফাইলগুলি আউটলাস্ট অ্যাপ্লাইড লেপ
- জারা প্রতিরোধ: একটি সঠিকভাবে সিল করা অক্সাইড স্তর রাসায়নিকভাবে স্থিতিশীল, এবং অ্যানোডাইজড 6063 এবং 6061 প্রোফাইলগুলি নিয়মিতভাবে কয়েকশো ঘন্টা নিরপেক্ষ লবণ স্প্রে পরীক্ষায় উত্তীর্ণ হয়।
- প্রভাব এবং ঘর্ষণ: অক্সাইড এটির নীচের অ্যালুমিনিয়ামের চেয়ে শক্ত এবং পৃষ্ঠের সাথে অবিচ্ছেদ্য, তাই এটি একটি পেইন্ট ফিল্ম যেভাবে খোসা ছাড়তে পারে বা ডেন্টেড প্রান্তে ফ্লেক করতে পারে না।
- রঙের স্থায়িত্ব: ফিনিসটি অজৈব এবং অনেক জৈব আবরণের মতো অতিবেগুনী এক্সপোজারের অধীনে চক করে না।
- অস্তরক পৃষ্ঠ: অ্যানোডিক স্তর বিদ্যুৎ সঞ্চালন করে না, যা সকেট হাউজিং এবং অন্যান্য বৈদ্যুতিক প্রোফাইলের জন্য উপযুক্ত যেখানে পৃষ্ঠটিকে আলাদা করতে হয়।
- রক্ষণাবেক্ষণ: হালকা সাবান, উষ্ণ জল, এবং একটি নরম কাপড় পৃষ্ঠটি পুনরুদ্ধার করুন। কোন ওয়াক্সিং এবং কোন স্পর্শ আপ.
দুটি ট্রেড-অফ অঙ্কনে অন্তর্গত। অ্যানোডিক অক্সাইড একটি তাপীয় বাধা, তাই একটি তাপ সিঙ্কে কেবলমাত্র একটি পাতলা টাইপ II স্তর বহন করা উচিত, সাধারণত 5 থেকে 10 মাইক্রন, যদি না পৃষ্ঠের প্রকৃতপক্ষে পরিধান প্রতিরোধের প্রয়োজন হয়। 40 থেকে 50 মাইক্রনে হার্ড অ্যানোডাইজিং ঘর্ষণ থেকে আরও ভালভাবে বেঁচে থাকে তবে পরিমাপযোগ্য তাপ প্রতিরোধের যোগ করে এবং তীক্ষ্ণ কোণে ক্লান্তি শক্তি হ্রাস করে। দ্বিতীয় ট্রেড-অফ মাত্রিক: যেহেতু স্তরটি প্রতিটি পৃষ্ঠে তৈরি হয়, শক্ত অ্যানোডাইজড অংশগুলির জন্য উদার সহনশীলতা এবং সাধারণত থ্রেড এবং বোরগুলিতে মুখোশের প্রয়োজন হয়।
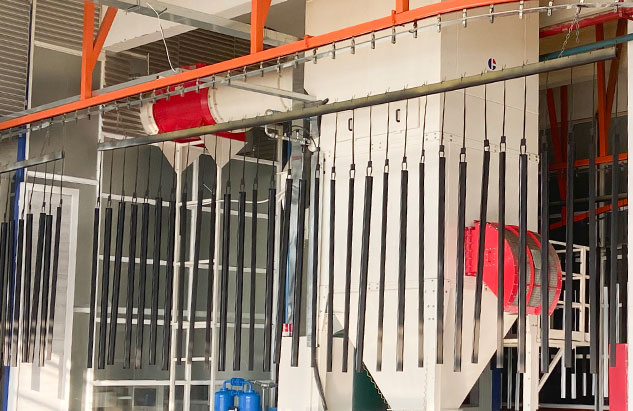 অ্যালুমিনিয়াম খাদ উপাদানগুলির জন্য হার্ড অ্যানোডাইজিং পরিষেবা মোটা পরিধান-প্রতিরোধী অক্সাইড স্তরগুলির জন্য ব্যবহার করুন, প্রক্রিয়া নিয়ন্ত্রণ, সিলিং, এবং পুরুত্বের বিকল্পগুলি স্বয়ংচালিত, মহাকাশ, যন্ত্রপাতি এবং টুলিং যন্ত্রাংশের চাহিদার জন্য উপযুক্ত। পণ্য দেখুন →
টাইপ I, টাইপ II এবং টাইপ III: ডিউটির সাথে মানানসই পদবী
বেশিরভাগ স্পেসিফিকেশন MIL-A-8625 বা একটি সমতুল্য মান উল্লেখ করে এবং টাইপ নম্বর ফিনিশারকে বলে যে কোন ইলেক্ট্রোলাইট এবং বেধের পরিসরের সাথে কাজ করতে হবে।
| পদবী | ইলেক্ট্রোলাইট | সাধারণ বেধ | পৃষ্ঠের কঠোরতা | যেখানে মানানসই |
|---|---|---|---|---|
| টাইপ I, ক্রোমিক অ্যাসিড | ক্রোমিক অ্যাসিড | 0.0001 থেকে 0.0007 ইঞ্চি (2.5 থেকে 18 মাইক্রন) | কম | ন্যূনতম মাত্রিক পরিবর্তন সহ ক্লান্তি সংবেদনশীল বা জটিল অংশে পাতলা স্তর |
| টাইপ II, সালফিউরিক অ্যাসিড | সালফিউরিক এসিড | 0.0002 থেকে 0.0010 ইঞ্চি (5 থেকে 25 মাইক্রন) | পরিমিত | স্থাপত্য, যন্ত্রপাতি এবং সাধারণ জারা প্রতিরোধ ক্ষমতা এবং বেশিরভাগ রঙ্গিন রঙের ভিত্তি |
| টাইপ III, হার্ড অ্যানোডাইজ | সালফিউরিক এসিড, lower temperature | 0.0005 থেকে 0.0045 ইঞ্চি (13 থেকে 114 মাইক্রন), প্রায়ই 2 মিলিয়ন | উচ্চ, মোটামুটি 400 থেকে 500 HV | সারফেস, স্লাইডিং কম্পোনেন্ট এবং এমন অংশ পরিধান করুন যা অবশ্যই ঘর্ষণ প্রতিরোধ করবে |
ক্লাস একটি দ্বিতীয় মাত্রা যোগ করে: ক্লাস I মানে রংহীন, ক্লাস II মানে রঙ্গিন। স্থাপত্য প্রকল্পগুলি প্রায়শই আরও এগিয়ে যায় এবং ক্রয় অর্ডারে AA-M12C22A41 এর মতো একটি AA উপাধি লেখে, যা ফিনিশারের বিচারে চেহারা ছেড়ে দেওয়ার পরিবর্তে রঙ এবং গ্লসের সাথে লেপের বেধকে পিন করে।
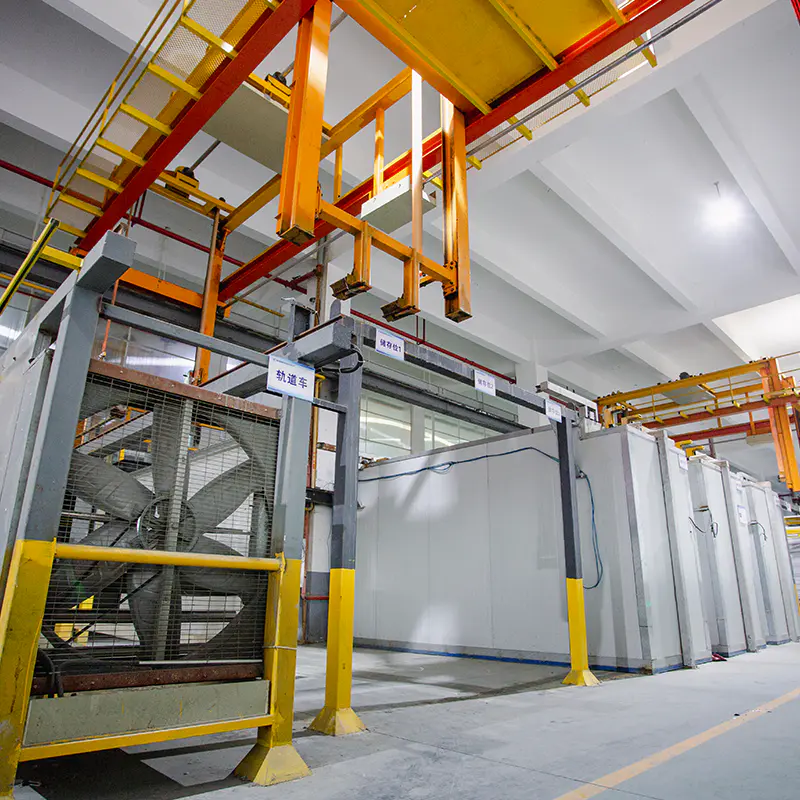 রঙ এবং বেধ বিকল্প সঙ্গে Anodized অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল সিলভার-সাদা, কালো, ব্রোঞ্জ, শ্যাম্পেন এবং সেকেন্ডারি ডাই রঙ, একাধিক অ্যানোডাইজিং বেধের গ্রেড, ফ্যাব্রিকেশন এবং আর্কিটেকচার থেকে ইলেকট্রনিক্স পর্যন্ত অ্যাপ্লিকেশনগুলি অফার করে। পণ্য দেখুন →
খাদ পছন্দ ছোপ করার আগে রঙ সেট করে
অ্যানোডাইজিং অ্যালোয় যা আছে তা বাড়িয়ে দেয়। তামা, লোহা, সিলিকন এবং ম্যাঙ্গানিজ সবই অক্সাইডের স্বরকে প্রভাবিত করে, তাই প্রেসে অভিন্ন দেখায় এমন দুটি প্রোফাইল দুটি শেড আলাদা করে শেষ করতে পারে।
- 6063 হল ওয়ার্কহরস এক্সট্রুশন অ্যালয় এবং পরিষ্কার বা রঙ্গিন সালফিউরিক অ্যানোডাইজিং পরিষ্কারভাবে নেয়।
- 6463 আয়রন এবং সিলিকন কম রাখে তাই এটি ধূসরের পরিবর্তে উজ্জ্বল অ্যানোডাইজ করে, যে কারণে এটি আলংকারিক ট্রিম এবং অ্যাপ্লায়েন্স পুঁতি পরিবেশন করে।
- 6061 শক্তিশালী এবং মেশিনগুলি ভাল, তবে এর মিশ্রণকারী উপাদানগুলি আবরণটিকে একটি উষ্ণ ধূসরের দিকে ঠেলে দেয় যা রঙের মিলকে সীমাবদ্ধ করে।
- 7xxx অ্যালয়গুলি অ্যানোডাইজ করবে তবে সাধারণত অন্ধকার শেষ করবে এবং উচ্চ-তামার 2xxx অ্যালয়গুলি আলংকারিক কাজের জন্য দুর্বল প্রার্থী।
প্রক্রিয়ার ইতিহাস ট্যাঙ্কেও দেখায়। অমসৃণ নিভিয়ে ফেলা, ঠান্ডা মারা, বা কম প্রস্থান তাপমাত্রা রেখা এবং প্রবাহ রেখা ছেড়ে দিতে পারে যা এক্সট্রুশনের পরে অদৃশ্য থাকে এবং অ্যানোডাইজ করার পরে স্পষ্ট হয়ে যায়। যে কারণে এক্সট্রুশন প্রক্রিয়া এবং খাদ নির্বাচন গাইড একটি নতুন প্রোফাইল উদ্ধৃত করার আগে পড়ার যোগ্য, অ্যানোডাইজিং লাইনে একটি ব্যাচ প্রত্যাখ্যান করার পরে নয়।
ব্যাচ জুড়ে অবিচলিত রঙ এবং বেধ রাখা
ধারাবাহিকতা একটি প্রতিশ্রুতির পরিবর্তে প্রক্রিয়া শৃঙ্খলা। তিনটি নিয়ন্ত্রণ বেশিরভাগ কাজ করে।
- একটি শারীরিক মাস্টার নমুনা, সূর্যালোক এবং পরিচালনা থেকে দূরে সঞ্চিত, একই আলোর অধীনে প্রতিটি দৌড় বিচার করতে ব্যবহৃত হয়। একটি D65 দেখার বুথ এবং একটি দোকানের জানালা একমত হবে না, এবং বুথটি গণনা করা হয়।
- একটি সংখ্যাসূচক রঙ সহনশীলতা, সাধারণত একটি ডেল্টা ই সীমা হিসাবে লিখিত প্রথম ব্যাচ জাহাজের আগে লিখিতভাবে সম্মত হয়।
- ডাই লট কন্ট্রোল, স্নানের রসায়ন সহ, রঞ্জক ঘনত্ব, তাপমাত্রা এবং নিমজ্জনের সময় প্রতিটি লোডের জন্য রেকর্ড করা হয় যাতে অনুমান করার পরিবর্তে একটি বিচ্যুতি সনাক্ত করা যায়।
র্যাক চিহ্নগুলিও সামনে একটি সিদ্ধান্তের যোগ্য। প্রতিটি যোগাযোগ বিন্দু খালি অ্যালুমিনিয়াম ছেড়ে যায়, কারণ র্যাকটি প্রোফাইলে স্পর্শ করে সেখানে কোনও কারেন্ট প্রবাহিত হয় না। লিফট কার প্যানেল বা ঝরনা ঘের প্রোফাইলে, সেই চিহ্নগুলি লুকানো মুখ, ভিতরের রিটার্ন বা কাট-অফ প্রান্তে পরিকল্পনা করা উচিত। সিল করার পরে একটি দৃশ্যমান মুখে একটি র্যাক চিহ্ন খুঁজে পেতে পুরো ব্যাচ খরচ হয়।
যেখানে অ্যানোডাইজড এক্সট্রুশনগুলি আসল কাজ করে
যেখানেই চেহারা এবং স্থায়িত্ব একসাথে বিচার করা হয় সেখানে অ্যানোডাইজড প্রোফাইলগুলি তাদের জায়গা অর্জন করে।
- এলিভেটর কার এবং শ্যাফ্ট প্রোফাইল: হাই-ট্র্যাফিক ক্যাবগুলির এমন সারফেস দরকার যা পরিষ্কার করার রাসায়নিক এবং ক্রমাগত হাতের যোগাযোগ ছাড়াই টিকে থাকে।
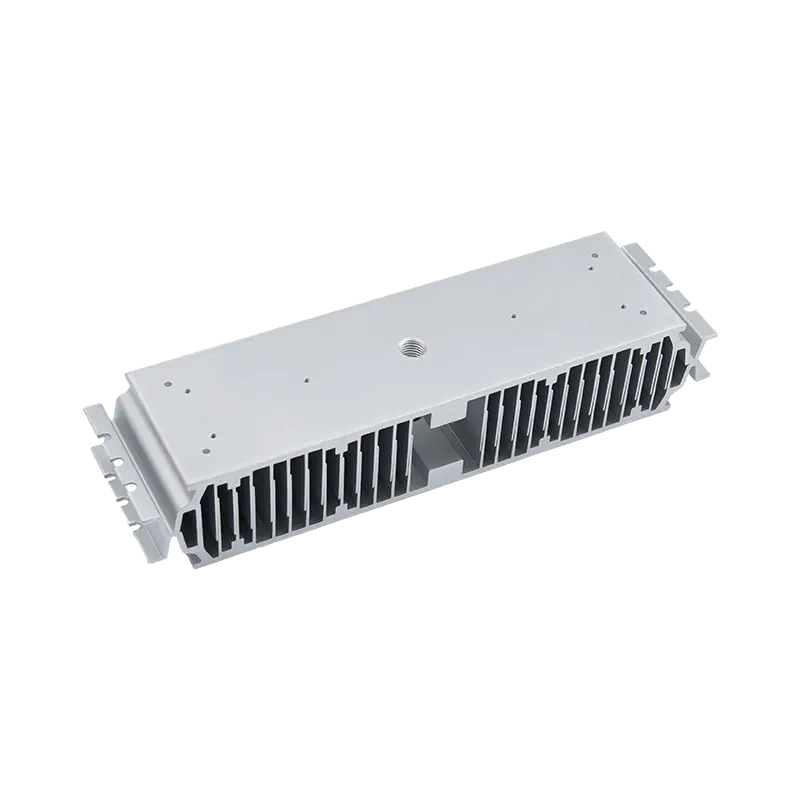
- হিট সিঙ্ক: LED এবং পাওয়ার ইলেকট্রনিক্স হাউজিংগুলি একটি নিয়ন্ত্রিত তাপীয় শাস্তির সাথে জারা সুরক্ষার জন্য অ্যানোডাইজড হিট সিঙ্ক প্রোফাইল ব্যবহার করে।
- হিটার এবং ভ্যাকুয়াম টিউব: উন্নত পরিষেবার তাপমাত্রা পলিমার আবরণের উপর একটি স্থিতিশীল অক্সাইড স্তরের পক্ষে।
- রান্নাঘরের সামগ্রী: ম্যাট অ্যানোডাইজড প্রোফাইলগুলি স্ক্র্যাচিং প্রতিরোধ করে এবং আঁকা বিকল্পগুলির তুলনায় উচ্চ তাপমাত্রা সহ্য করে।
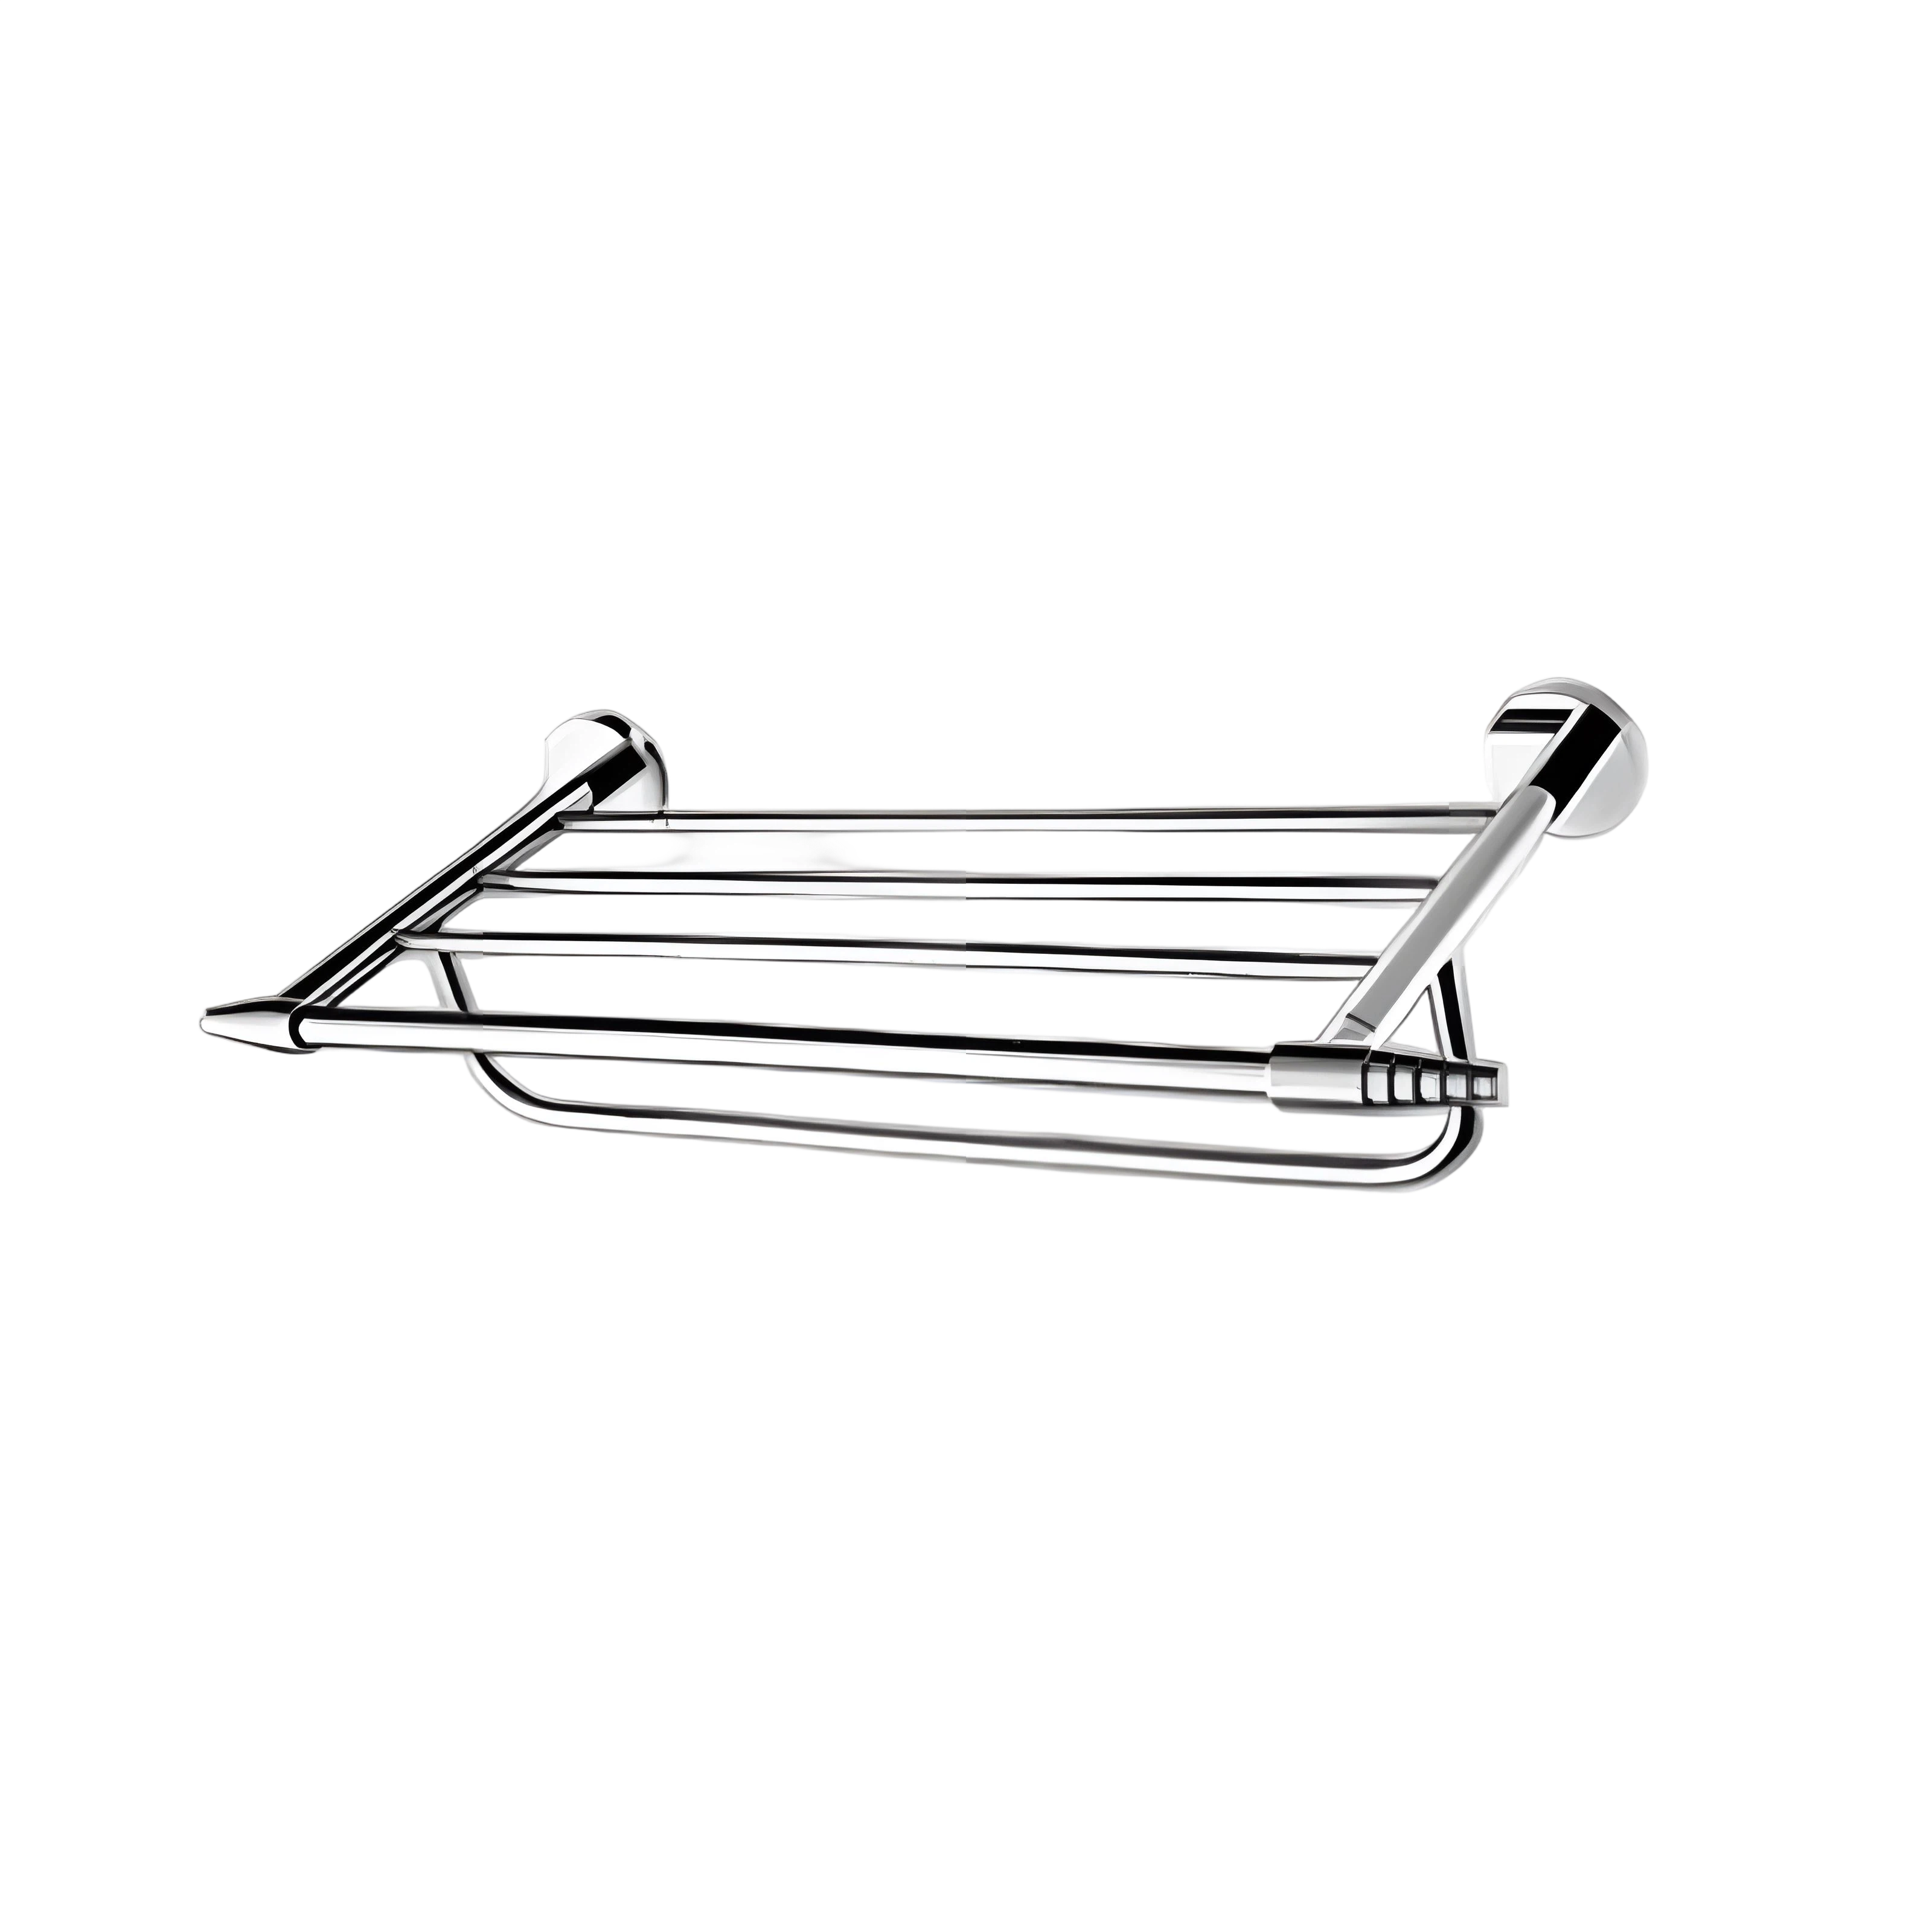
- ঝরনা ঘের, তোয়ালে র্যাক এবং সকেট: রঙিন অ্যানোডাইজিং বাথরুমের ফিক্সচারগুলিকে কভার করে, যখন নির্ভুল এক্সট্রুশন সকেট প্রোফাইলগুলিকে মাত্রাগতভাবে টাইট রাখে।
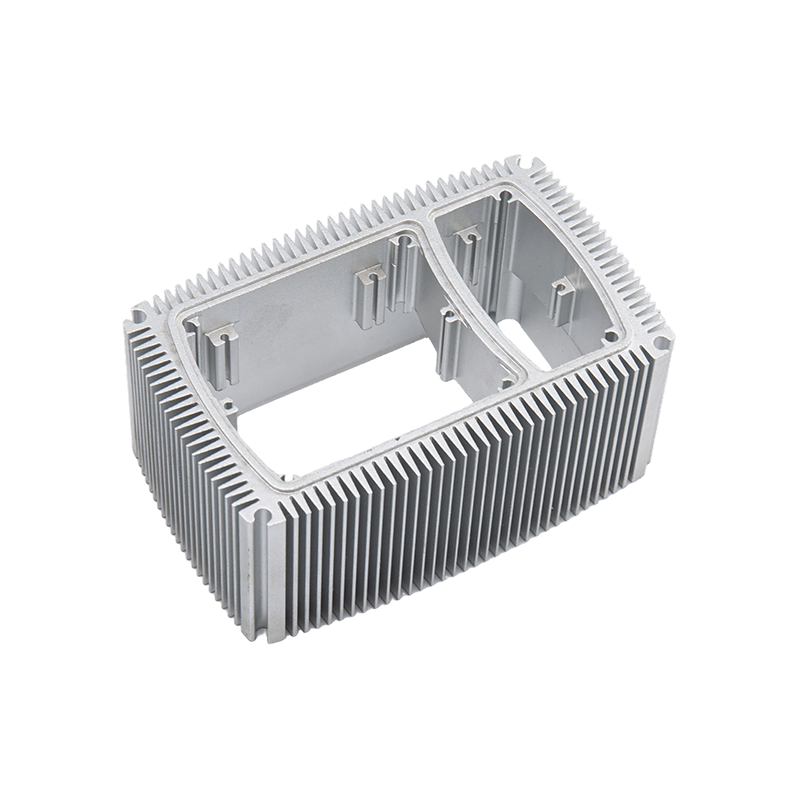
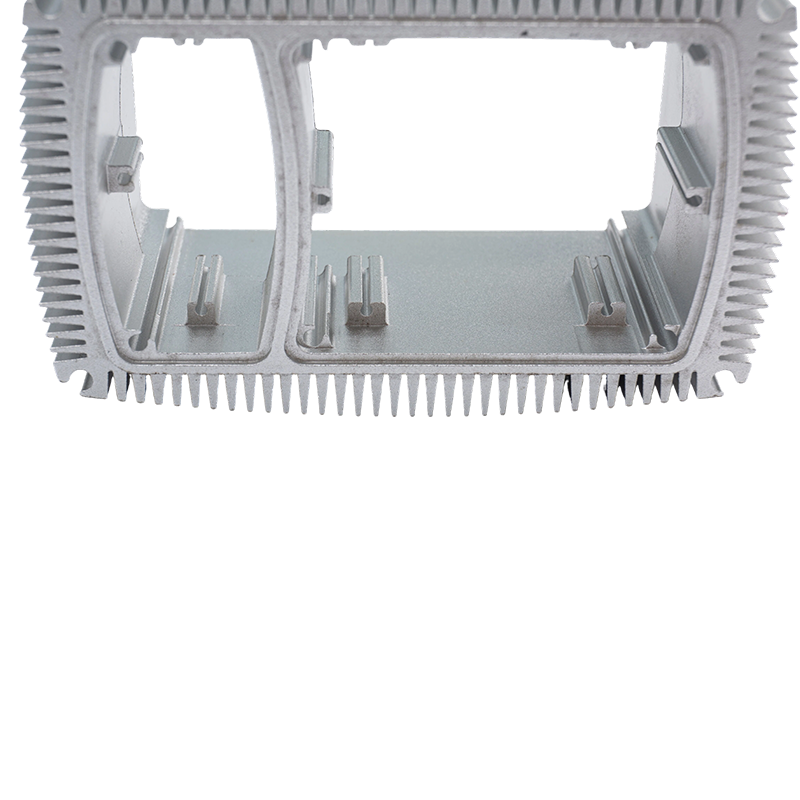 উচ্চ তাপ পরিবাহিতা Anodized অ্যালুমিনিয়াম তাপ সিঙ্ক প্রোফাইল এই তালিকাটি ক্রেতার অনুসন্ধানের জন্য অ্যানোডাইজড অ্যালুমিনিয়াম হিট সিঙ্ক প্রোফাইল, স্পেসিফিকেশন, পরামিতি এবং কোম্পানির প্রোফাইল বিভাগগুলি পর্যালোচনা করার জন্য উপস্থাপন করে। পণ্য দেখুন →
অর্ডার প্রকাশের আগে একটি প্রকিউরমেন্ট চেকলিস্ট
- শুধু "অ্যালুমিনিয়াম" নয়, খাদ এবং মেজাজের নাম দিন। 6063-T5 এবং 6061-T6 বিভিন্ন রং এবং মেশিনে ভিন্নভাবে অ্যানোডাইজ করে।
- অ্যানোডাইজের ধরন, শ্রেণী এবং পুরুত্বের পরিসীমা মান অনুসারে বর্ণনা করুন, উদাহরণস্বরূপ টাইপ II, ক্লাস II, 0.0004 থেকে 0.0007 ইঞ্চি।
- একটি ফটোগ্রাফ বা একটি লিখিত বিবরণের পরিবর্তে একটি শারীরিক রঙের মাস্টার এবং একটি ডেল্টা ই সীমা সংযুক্ত করুন৷
- যন্ত্রের ক্রম নির্ধারণ করুন। অ্যানোডাইজ করার পরে কাটা বা লঘুপাত খালি ধাতু উন্মুক্ত করে; অ্যানোডাইজ করার আগে মাস্কিং খরচ যোগ করে কিন্তু একটি পরিষ্কার চেহারা রাখে।
- ক্ষয় পরীক্ষার পদ্ধতি এবং ঘন্টা সেট করুন, সাধারণত ASTM B117 তে নিরপেক্ষ লবণ স্প্রে।
- র্যাকিং অবস্থানগুলি এবং প্রসাধনী মুখের সর্বাধিক গ্রহণযোগ্য যোগাযোগ চিহ্ন চিহ্নিত করুন এবং প্রতিটি মিলনের পৃষ্ঠে মাত্রিক বৃদ্ধির জন্য অনুমতি দিন।
একটি স্পেসিফিকেশন যা এই ছয়টি পয়েন্টকে কভার করে একটি বিবাদে ধরে রাখে, কারণ প্রত্যেকটি সম্পর্কে তর্ক করার পরিবর্তে পরিমাপ করা যেতে পারে।
অ্যানোডাইজড সারফেসগুলিকে ক্ষতি না করে পরিষ্কার করা
হালকা থালা সাবান, গরম জল এবং একটি নরম কাপড় প্রায় প্রতিটি পরিস্থিতি পরিচালনা করে। ক্ষারীয় ক্লিনার, অ্যামোনিয়া ভিত্তিক গ্লাস স্প্রে, ব্লিচ এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্যাড এড়িয়ে চলুন, কারণ শক্তিশালী ক্ষার সিল করা অক্সাইডকে আক্রমণ করে এবং ফিনিসটিকে স্থায়ীভাবে নিস্তেজ করে দেয়। বাইরে, লবণ এবং নির্মাণের ধূলিকণাকে পৃষ্ঠ জুড়ে স্ক্রাব করার পরিবর্তে ধুয়ে ফেলুন। অ্যানোডাইজড প্রোফাইলগুলির কখনই মোমের প্রয়োজন হয় না এবং পুনরায় রং করা মোটেও তাদের রক্ষণাবেক্ষণের রুটিনের অংশ নয়।
অ্যানোডাইজড অ্যালুমিনিয়াম এক্সট্রুশনগুলি সবচেয়ে ভাল কাজ করে যখন ফিনিসটি একটি রঙের সোয়াচের পরিবর্তে ইঞ্জিনিয়ারিং প্রয়োজনীয়তা হিসাবে নির্দিষ্ট করা হয়। অ্যালয়, টাইপ, বেধ, সিলিং এবং র্যাকিং সবই চূড়ান্ত অংশে আঙুলের ছাপ রেখে যায় এবং উৎপাদন শুরু হওয়ার আগে তাদের প্রতিটি অঙ্কনে লেখা যেতে পারে।
Yindu অ্যালুমিনিয়াম 1985 সাল থেকে নানক্সুন, ঝেজিয়াং-এ অ্যালুমিনিয়াম প্রোফাইলগুলিকে এক্সট্রুড এবং সমাপ্ত করেছে, অ্যানোডাইজিং, হার্ড অ্যানোডাইজিং, পাউডার লেপ, পিভিডিএফ লেপ এবং সিএনসি মেশিনিং এক ছাদের নীচে বছরে প্রায় 10,000 টন প্রোফাইলের ক্ষমতা সহ। যদি একটি অঙ্কন ইতিমধ্যেই একটি নির্দিষ্ট অ্যালয় এবং অ্যানোডাইজ ক্লাসের জন্য আহ্বান করে, তবে পরবর্তী ধাপটি এক্সট্রুশন এবং সমাপ্তির রুট নিশ্চিত করছে এবং আমাদের অ্যালুমিনিয়াম প্রোফাইল পরিসীমা লিফট, হিটার, রান্নাঘরের জিনিসপত্র এবং বাথরুমের জিনিসপত্রের জন্য আমরা ঘরে তৈরি করা মানক আকারের তালিকা করে৷
আগের পোস্ট
কোনো পূর্ববর্তী নিবন্ধ নেই
পরবর্তী পোস্ট
অ্যালুমিনিয়াম উইন্ডো ফ্রেম প্রোফাইল: ক্রেতাদের জন্য খাদ, সমাপ্তি এবং সহনশীলতা নির্দেশিকা
ঠিকানা
নং 18, ইন্ডাস্ট্রিয়াল পার্ক, ইয়াংহুয়া গ্রাম, নানক্সুন টাউন, নানক্সুন জেলা, হুঝো শহর, ঝেজিয়াং প্রদেশ, চীন
দ্রুত মেনু
নিউজলেটার সদস্যতা
কপিরাইট © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 কাস্টম অ্যালুমিনিয়াম এক্সট্রুশন নির্মাতারা

