

অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল: প্রসেস, অ্যালয় এবং ডিজাইন গাইড
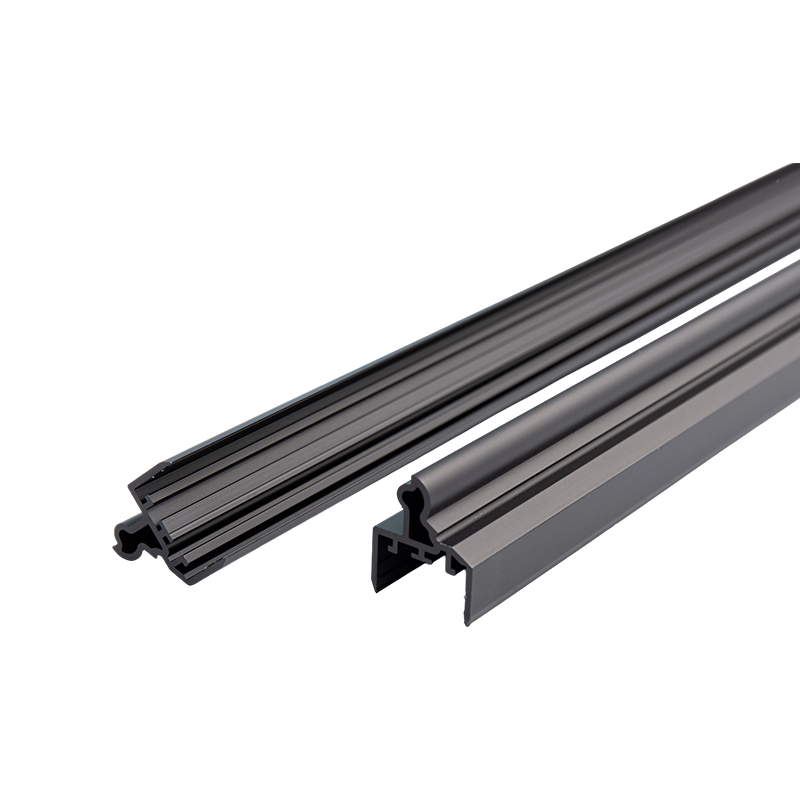
অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল কাস্টম স্টিল ডাই এর মাধ্যমে একটি উত্তপ্ত অ্যালুমিনিয়াম বিলেটকে জোর করে তৈরি করা হয় কাছাকাছি-নেট-আকৃতির উপাদান, কাছাকাছি-সীমাহীন ক্রস-বিভাগীয় নকশা স্বাধীনতা, স্টিলের প্রায় এক-তৃতীয়াংশ শক্তি-টু-ওজন অনুপাত, এবং টুলিং খরচ সাধারণত $3,000-এর নিচে। এই সংমিশ্রণটি এক্সট্রুশনকে উচ্চ-ভলিউম রৈখিক ধাতব অংশগুলির জন্য সবচেয়ে লাভজনক রুট করে তোলে, বিশ্বব্যাপী উত্পাদন প্রতি বছর 27 মিলিয়ন টন ছাড়িয়ে যায়।
উইন্ডো ফ্রেম এবং হিট সিঙ্ক থেকে EV ব্যাটারি ট্রে পর্যন্ত, এক্সট্রুড প্রোফাইলগুলি প্রায় প্রতিটি শিল্পকে স্পর্শ করে। এই নির্দেশিকাটি একটি প্রোফাইলের মূল্য এবং গুণমান নির্ধারণ করে এমন পাঁচটি কারণকে ভেঙে দেয়: উত্পাদন প্রক্রিয়া, খাদ নির্বাচন, নকশার নিয়ম, সহনশীলতার মান এবং পৃষ্ঠের সমাপ্তি।
কিভাবে অ্যালুমিনিয়াম এক্সট্রুশন প্রক্রিয়া কাজ করে
90% এরও বেশি অ্যালুমিনিয়াম প্রোফাইল সরাসরি এক্সট্রুশন দ্বারা উত্পাদিত হয়, যেখানে একটি রাম বিলেটকে একই দিকে ঠেলে দেয় যে দিকে ধাতব ডাইয়ের মধ্য দিয়ে প্রবাহিত হয়। একটি সম্পূর্ণ উত্পাদন লাইন এই ক্রম অনুসরণ করে:
- বিলেট গরম করা — 6063-সিরিজ বিলেটগুলি কেটে গরম করা হয় 420–480°C , প্রবাহ যথেষ্ট নরম কিন্তু কখনও গলিত.
- ডাই প্রস্তুতি — থার্মাল শক প্রতিরোধ করতে এবং এমনকি ধাতব প্রবাহ নিশ্চিত করতে H13 টুল স্টিল ডাইকে প্রায় 450-500°C তাপমাত্রায় প্রিহিট করা হয়।
- এক্সট্রুশন - একটি হাইড্রোলিক রাম প্রযোজ্য 1,500-15,000 টন বল , খাদ এবং জ্যামিতির উপর নির্ভর করে 3-180 মি/মিনিট গতিতে ডাই ওপেনিং দিয়ে ধাতুকে ঠেলে দেয়।
- নির্গমন — ধাতব কাঠামোর প্রস্থান লকগুলিতে নিয়ন্ত্রিত বায়ু বা জল শীতল করা; 6061 টি 6 বৈশিষ্ট্যে পৌঁছানোর জন্য জল নিভানোর প্রয়োজন।
- প্রসারিত — প্রোফাইল প্রসারিত হয় 1-3% তাদের সোজা করতে এবং অভ্যন্তরীণ চাপ উপশম করতে।
- কাটিং এবং বার্ধক্য — প্রোফাইলগুলি দৈর্ঘ্যে কাটা হয় এবং কৃত্রিমভাবে বয়স্ক হয়: T5 টেম্পারগুলি প্রায় 180°C তাপমাত্রায় 4-6 ঘন্টা ধরে বেক করে, যখন T6 বার্ধক্যের আগে 530°C এর কাছাকাছি একটি সমাধান চিকিত্সা যোগ করে।
সঠিক খাদ নির্বাচন করা: 6063 বনাম 6061 বনাম 6005A
6063 স্থাপত্য প্রোফাইলের প্রায় 80% জন্য অ্যাকাউন্ট এর চমৎকার সারফেস কোয়ালিটি এবং এক্সট্রুডেবিলিটির জন্য ধন্যবাদ, যখন 6061 হল স্ট্রাকচারাল পার্টসগুলির জন্য ডিফল্ট যা উচ্চ শক্তির প্রয়োজন। সবচেয়ে সাধারণ এক্সট্রুশন অ্যালয়গুলি নিম্নরূপ তুলনা করে:
| খাদ এবং টেম্পার | প্রসার্য শক্তি (MPa) | ফলন শক্তি (MPa) | প্রসারণ (%) | সাধারণ অ্যাপ্লিকেশন |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | জানালার ফ্রেম, ট্রিম, LED তাপ সিঙ্ক |
| 6063-T6 | 205 | 170 | 10 | আলংকারিক প্রোফাইল, আসবাবপত্র পাইপ |
| 6061-T6 | 310 | 276 | 8 | কাঠামোগত ফ্রেম, স্বয়ংচালিত, সামুদ্রিক |
| 6005A-T6 | 260 | 215 | 9 | ট্রাকের লাশ, মই, রেল যান |
| 6082-T6 | 310 | 260 | 8 | ব্রিজ, ক্রেন, ইউরোপীয় কাঠামোগত কাজ |
দুটি অতিরিক্ত কারণ প্রায়ই পছন্দ নির্ধারণ করে: তাপ পরিবাহিতা এবং শক্তি সিলিং। 6063 6061 এর জন্য প্রায় 167 W/m·K বনাম প্রায় 200 W/m·K-তে তাপ সঞ্চালন করে , যে কারণে LED এবং CPU হিট সিঙ্কগুলি প্রায় সবসময়ই 6063 হয়৷ যখন লোডগুলি 6061 পরিচালনা করতে পারে তার চেয়ে বেশি হয়, তখন 7075 (572 MPa টেনসিল) বিদ্যমান থাকে তবে খুব কমই বের করা হয় — এটি গঠন করা কঠিন এবং 2-3× বেশি খরচ হয়, তাই বেশিরভাগ ডিজাইনাররা সমস্ত পরিবর্তন করার পরিবর্তে অংশটিকে ঘন করে তোলেন৷

ডিজাইনের নিয়ম যা খরচ এবং গুণমান নিয়ন্ত্রণ করে
একটি এক্সট্রুশন ডাই একটি ইলাস্টিক টুলের মতো আচরণ করে: আপনার প্রোফাইলের প্রতিটি জ্যামিতিক বৈশিষ্ট্য পরিবর্তন করে যে কীভাবে ধাতু প্রবাহিত হয় এবং ডাইটি কতক্ষণ বেঁচে থাকে। চারটি নিয়ম একটি সস্তা প্রোফাইল এবং একটি ব্যয়বহুল প্রোফাইলের মধ্যে বেশিরভাগ খরচের পার্থক্য চালায়।
প্রাচীর বেধ
ব্যবহারিক সর্বনিম্ন প্রাচীর হয় 6063 এর জন্য প্রায় 1.0 মিমি এবং 6061 এর জন্য প্রায় 1.5 মিমি, কিন্তু 1.2 মিমি এর নিচে দেয়াল স্ক্র্যাপের হার বাড়ায় এবং বিচ্যুতির ঝুঁকি বাড়ায়। যেহেতু কাঁচামাল সাধারণত আংশিক খরচের 60-75% প্রতিনিধিত্ব করে, তাই একটি অ-গুরুত্বপূর্ণ প্রাচীর থেকে 0.5 মিমি সরানো প্রায়ই একক সবচেয়ে কার্যকর খরচ-হ্রাস পদক্ষেপ।
সার্কামস্ক্রাইব করা সার্কেল এবং প্রেস সাইজ
প্রতিটি প্রোফাইল অবশ্যই ডাই এর পরিক্রমাকারী বৃত্তের মধ্যে ফিট হতে হবে এবং বৃত্তের ব্যাস নির্ধারণ করে কোন প্রেস — এবং সেইজন্য কোন মূল্য স্তর — আপনার অর্ডার চলবে:
| বিলেট ব্যাস | সাধারণ প্রেস ফোর্স | সর্বোচ্চ সার্কামস্ক্রাইবিং সার্কেল |
|---|---|---|
| 6 ইঞ্চি (152 মিমি) | 1,500-1,800 t | ~125 মিমি |
| 7 ইঞ্চি (178 মিমি) | 2,000-2,500 t | ~165 মিমি |
| 9 ইঞ্চি (229 মিমি) | 3,000-3,500 t | ~230 মিমি |
| 12 ইঞ্চি (305 মিমি) | 5,000 টি এবং তার বেশি | ~320 মিমি |
বৃত্তটিকে মোটামুটিভাবে 165 মিমি-এর নিচে রাখলে প্রোফাইলটিকে একটি সাধারণ 7-ইঞ্চি প্রেসে রাখা যায় এবং বড় প্রেস দ্বারা প্রয়োগ করা সারচার্জ এড়ানো যায়।
জ্যামিতি ব্যালেন্স এবং ডাই-ফ্রেন্ডলি বৈশিষ্ট্য
- ক্রস-সেকশনগুলি যতটা সম্ভব প্রতিসাম্য রাখুন — অসমম্যাট্রিক প্রোফাইলগুলি ডাই এক্সিট এ নম এবং টুইস্ট করে, সোজা করার কাজ এবং স্ক্র্যাপ যোগ করে।
- স্লটের গভীরতা প্রায় 3 × স্লটের প্রস্থে সীমাবদ্ধ করুন; গভীর, পাতলা "জিহ্বা" চাপের মধ্যে বিচ্যুত হয় এবং মাত্রিক তারতম্য ঘটায়।
- স্ট্রেস ঘনত্ব কমাতে, ধাতু প্রবাহ উন্নত করতে এবং ডাই লাইফ বাড়াতে কমপক্ষে 0.5 মিমি কোণার রেডিআই যোগ করুন।
- ফাঁপা অংশগুলির জন্য পোর্টহোল ডাইস প্রয়োজন এবং সর্বদা ওয়েল্ড সীম তৈরি করে — অবস্থানের সীমগুলি উচ্চ-চাপ বা দৃশ্যমান পৃষ্ঠ থেকে দূরে।
মাত্রিক সহনশীলতা এবং মান
সহনশীলতা শ্রেণী হল একটি অঙ্কনে সর্বাধিক ঘন ঘন অতিরিক্ত-নির্দিষ্ট — এবং অতিরিক্ত অর্থপ্রদানের — আইটেমগুলির মধ্যে একটি৷ স্ট্যান্ডার্ড সহনশীলতা বেশিরভাগ কাঠামোগত এবং স্থাপত্যের কাজকে কভার করে; সঙ্গম অংশ এবং যান্ত্রিক সমাবেশের জন্য নির্ভুলতা ক্লাস সংরক্ষিত করা উচিত।
| স্ট্যান্ডার্ড | অঞ্চল | সাধারণ সহনশীলতা (ডিমস ≤ 30 মিমি) | সাধারণ ব্যবহার |
|---|---|---|---|
| EN 12020-2 | ইউরোপ | ±0.10 মিমি | যথার্থ সমাবেশ, স্লাইডিং এবং সঙ্গম অংশ |
| EN 755-9 | ইউরোপ | ±0.20 মিমি | সাধারণ কাঠামোগত এবং স্থাপত্য প্রোফাইল |
| ASTM B221 | উত্তর আমেরিকা | ±0.15–0.25 মিমি | স্ট্রাকচারাল, আর্কিটেকচারাল এবং সামুদ্রিক কাজ |
| জিবি/টি 5237 | চীন | ±0.15 মিমি (উচ্চ গ্রেড) | আর্কিটেকচারাল প্রোফাইল রপ্তানি করুন |
ক্রস-বিভাগীয় মাত্রার বাইরে, নির্দিষ্ট করুন সরলতা (সাধারণত 1-2 মিমি প্রতি মিটার) দীর্ঘ বা প্রশস্ত প্রোফাইলের জন্য মোচড়, এবং সমতলতা, যেহেতু এই ফর্ম সহনশীলতাগুলি EN 755-9 এবং EN 12020-2-এর মধ্যে আলাদাভাবে নিয়ন্ত্রিত হয়।

সারফেস ফিনিশ এবং তাদের ট্রেড-অফ
মিল ফিনিস বিনামূল্যে এবং গোপন কাঠামোগত অংশের জন্য পর্যাপ্ত, কিন্তু অধিকাংশ প্রোফাইল একটি কার্যকরী বা আলংকারিক আবরণ পায়। পছন্দটি প্রধানত জারা প্রতিরোধের, রঙের বিকল্পগুলি এবং খরচকে প্রভাবিত করে:
- অ্যানোডাইজিং — 300-500 HV পৃষ্ঠের কঠোরতা সহ একটি 5-25 μm অক্সাইড স্তর বৃদ্ধি করে; হিট সিঙ্ক, ট্রিম এবং সামুদ্রিক অংশগুলির জন্য মান, এবং এটি ধাতব চেহারা সংরক্ষণ করে।
- পাউডার লেপ — 200 RAL রঙে একটি 60-120 μm পলিমার ফিল্ম প্রয়োগ করে; আর্কিটেকচারাল ডিফল্ট, কোয়ালিকোট ক্লাস 2 সিস্টেমের সাথে 10 বছরের বাইরে রেট করা হয়েছে।
- ইলেক্ট্রোফোরেটিক আবরণ (ই-কোট) — চমৎকার অভিন্নতা সহ একটি 15-35 μm স্বচ্ছ ফিল্ম জমা করে, প্রায়শই অ্যানোডাইজিংয়ের সাথে মিলিত হয়।
- PVDF আবরণ — 20 বছরের আবহাওয়াযোগ্যতা সহ একটি 25-40 μm ফ্লুরোপলিমার সিস্টেম, পর্দার দেয়াল এবং উপকূলীয় সম্মুখের জন্য নির্দিষ্ট করা হয়েছে।
- কাঠ-শস্য পরমানন্দ — আলংকারিক অভ্যন্তরীণ প্রোফাইলের জন্য কাঠের নিদর্শনগুলিকে পাউডার-লেপা বেসে স্থানান্তর করে।
Anodizing এবং পাউডার আবরণ প্রতিটি সাধারণত যোগ করুন আংশিক খরচ থেকে 10-25% ফিল্মের বেধ এবং রঙের উপর নির্ভর করে, সেই পরিসরের শীর্ষে উজ্জ্বল-ডিপ এবং ধাতব অ্যানোডাইজড ফিনিশিং সহ।
অ্যাপ্লিকেশন এবং চার খরচ ড্রাইভার
এক্সট্রুড প্রোফাইলের চাহিদা পাঁচটি প্রধান বাজারে কেন্দ্রীভূত হয়:
- বিল্ডিং এবং নির্মাণ — বিশ্বব্যাপী আয়তনের প্রায় 30%: জানালা এবং দরজার ফ্রেম, পর্দার দেয়াল, রেলিং।
- পরিবহন — প্রায় 25%: EV ব্যাটারি ট্রে, বাম্পার বিম, এবং রেল কার বডি, বেশিরভাগই 6061 এবং 6005A-এ।
- ইলেকট্রনিক্স এবং তাপ ব্যবস্থাপনা — LED লুমিনায়ার এবং CPU হিট সিঙ্ক 6063 এর 200 W/m·K পরিবাহিতাকে কাজে লাগাচ্ছে।
- সৌর শক্তি — 6063-T5 ফ্রেম এবং বেশিরভাগ PV মডিউলের জন্য মাউন্টিং রেল।
- শিল্প অটোমেশন — মেশিন গার্ড, কনভেয়র এবং ওয়ার্কস্টেশনের জন্য টি-স্লট ফ্রেমিং সিস্টেম (4040, 4080, 8080 সিরিজ)।
কি একটি প্রোফাইলের মূল্য নির্ধারণ করে
- কাঁচামাল — LME অ্যালুমিনিয়ামের দাম প্লাস আঞ্চলিক প্রিমিয়াম সাধারণত প্রতিনিধিত্ব করে মোট অংশ খরচের 60-75% , তাই প্রোফাইল মূল্য ধাতু বাজারকে ঘনিষ্ঠভাবে ট্র্যাক করে।
- রূপান্তর জটিলতা — পাতলা দেয়াল, ফাঁপা অংশ এবং আঁটসাঁট সহনশীলতা এক্সট্রুশন এবং বার্ধক্যজনিত খরচ, সাধারণত প্রতি কেজি $0.5-1.5।
- টুলিং — একটি H13 ইস্পাত ডাই-এর দাম $800–3,000 এককালীন এবং সাধারণত 100 টনের বেশি উত্পাদনের জন্য স্থায়ী হয়, তাই প্রতি অংশে ডাই খরচ ভলিউমের ক্ষেত্রে নগণ্য হয়ে যায়।
- সমাপ্তি এবং অর্ডার পরিমাণ সারফেস ট্রিটমেন্ট 10-25% যোগ করে এবং বেশিরভাগ মিল প্রতি প্রোফাইলে 300-500 কেজির সর্বনিম্ন অর্ডার সেট করে।
বেশিরভাগ প্রকল্পের জন্য, ডিফল্ট স্পেসিফিকেশন হল 6063-T5 স্ট্যান্ডার্ড EN 755-9 বা ASTM B221 সহনশীলতা এবং একটি অ্যানোডাইজড বা পাউডার-কোটেড ফিনিস ; 6061-T6-এ স্যুইচ করুন শুধুমাত্র যখন স্ট্রাকচারাল লোডের চাহিদা থাকে, এবং শুধুমাত্র সেই সারফেসগুলিতে নির্ভুল সহনশীলতার জন্য অর্থ প্রদান করুন যা প্রকৃতপক্ষে অন্যান্য উপাদানগুলির সাথে মিলিত হয়। প্রাচীরের পুরুত্ব, বৃত্তাকার বৃত্ত এবং প্রতিসাম্য অঙ্কনটিতেই পান, এবং এক্সট্রুশন যেকোন ধাতু-গঠন প্রক্রিয়ার প্রতি মিটারে সর্বনিম্ন খরচ প্রদান করবে।
আগের পোস্ট
CNC অ্যালুমিনিয়াম এক্সট্রুশন: প্রক্রিয়া, খরচ এবং মেশিন গাইড
পরবর্তী পোস্ট
পরবর্তী নিবন্ধ নেই
ঠিকানা
নং 18, ইন্ডাস্ট্রিয়াল পার্ক, ইয়াংহুয়া গ্রাম, নানক্সুন টাউন, নানক্সুন জেলা, হুঝো শহর, ঝেজিয়াং প্রদেশ, চীন
দ্রুত মেনু
নিউজলেটার সদস্যতা
কপিরাইট © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 কাস্টম অ্যালুমিনিয়াম এক্সট্রুশন নির্মাতারা

